

电机铝压铸端盖在生产中,轴承室椭圆变形是隐蔽又影响装配的缺陷,很多时候不是加工失误,而是压铸冷却应力带来的问题。电机铝压铸端盖结构厚薄不均,轴承筒位置壁厚集中,法兰外圈、散热筋位置壁薄,铝液充型凝固的时候,厚壁位置冷却速度慢,薄壁位置冷却快,不同区域收缩速率不一致,内部产生不均匀的残余应力。脱模之后应力缓慢释放,就会把圆形的轴承孔拉扯成椭圆形。压铸模具本身温度不均衡、局部冷却水路排布不合理,会放大这种变形。如果压铸之后立刻上机精车,当时检测尺寸合格,放置一段时间应力释放,孔径又发生偏移,电机装配后会出现轴承异响、温升偏高,甚至扫膛故障。
想要改善电机铝压铸端盖的变形,需要对铸件做去应力时效处理,合理调整模具的冷却布局,控制铝液浇注温度与压射速度,精加工工序安排在时效之后,同时预留合适的加工余量,抵消后续应力释放带来的尺寸变化,保障轴承室圆度长期稳定,满足电机装配的精度要求。
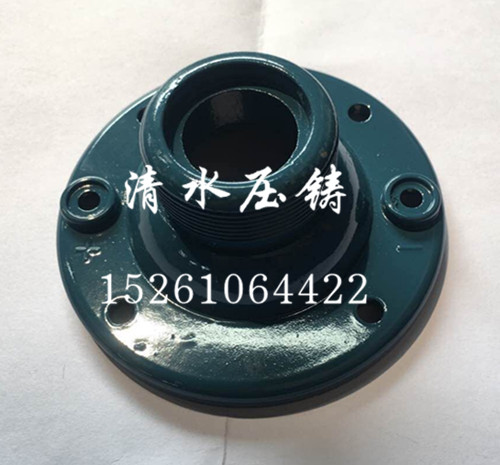 5-15W扬声器驱动头喇叭铝端盖
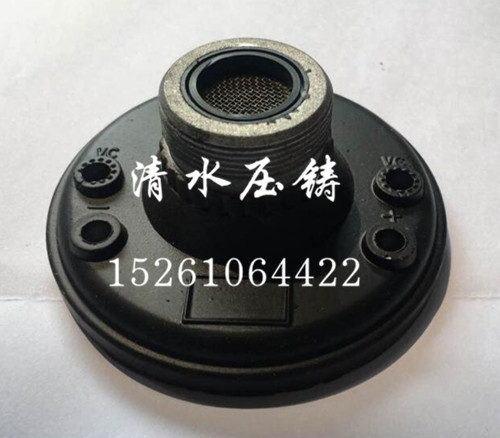 15W扬声器驱动头喇叭铝端盖
